 風機葉輪動平衡:平衡軸(工裝芯軸)對動平衡結果的影響
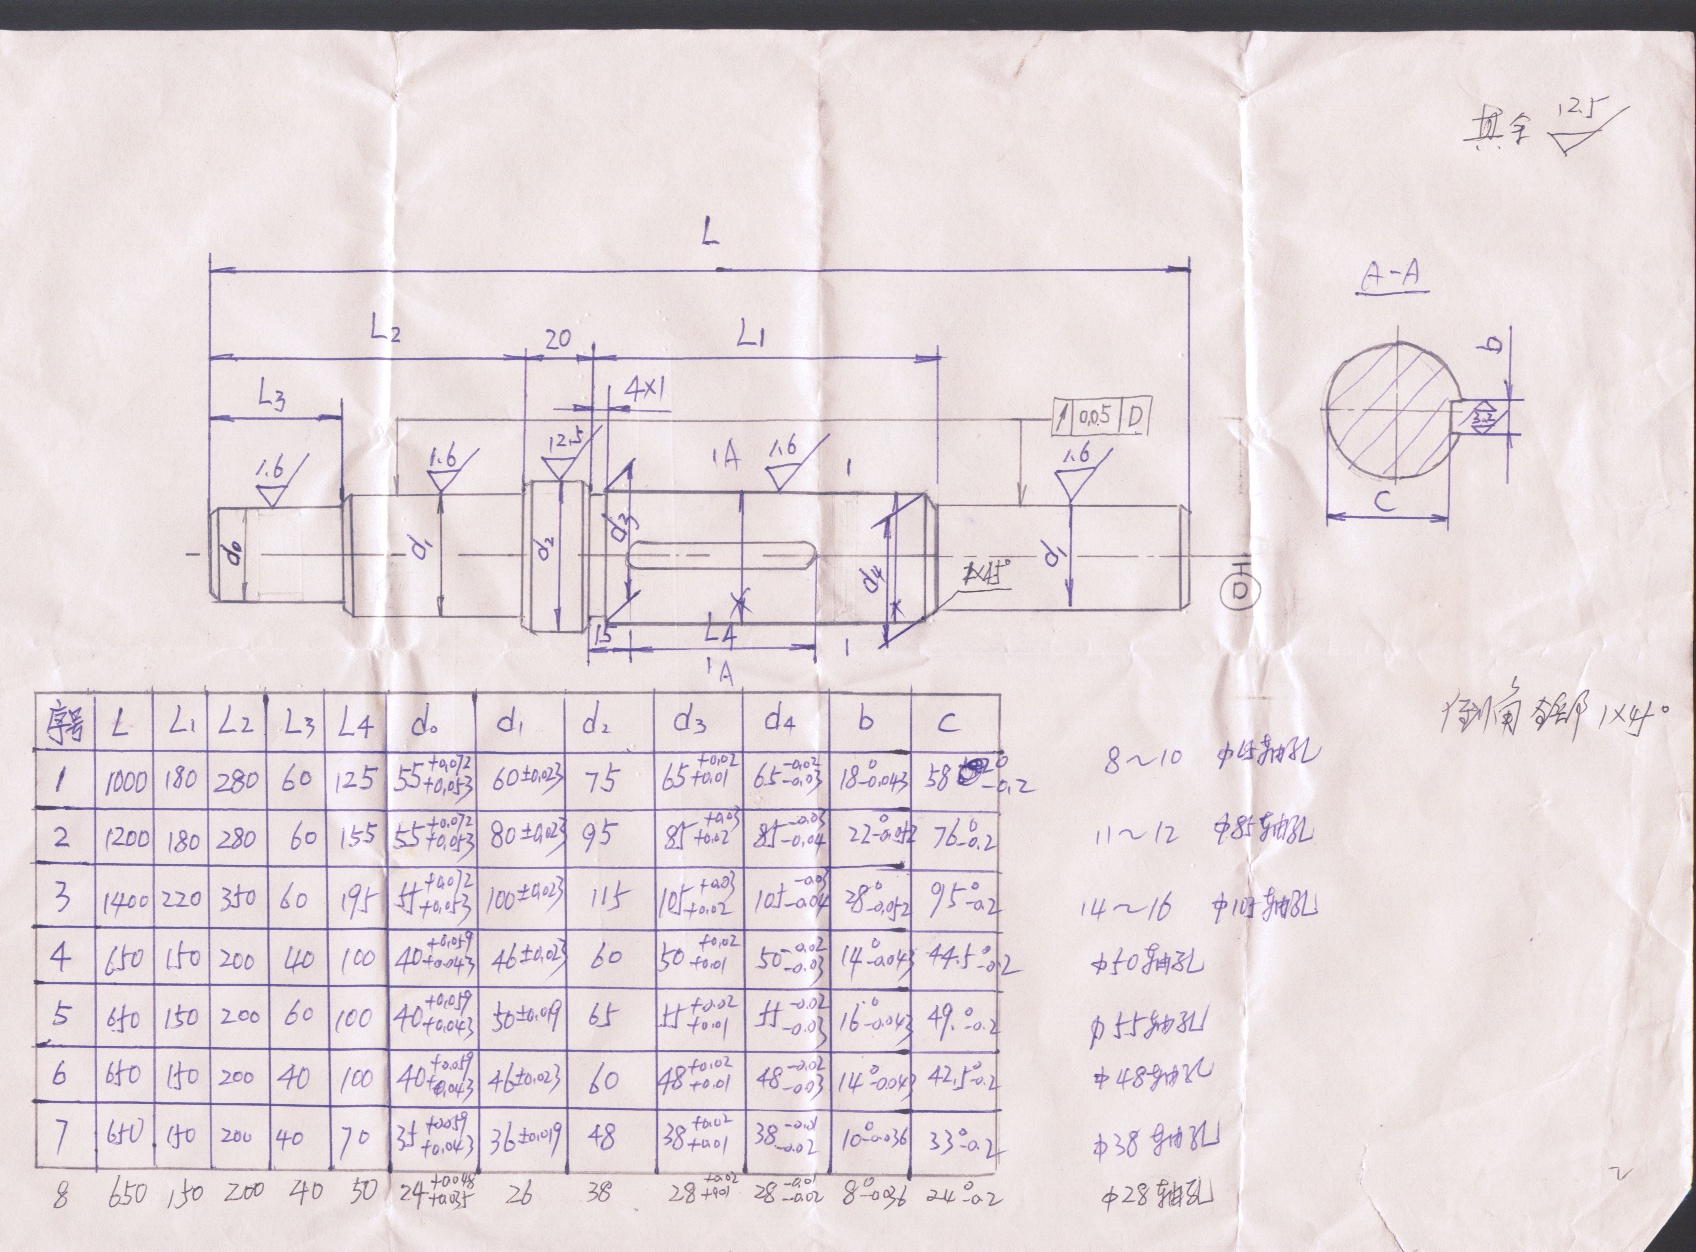
你之前關注過片基帶驅動、立式安裝的動平衡機,這里說的平衡軸就是:把葉輪裝到動平衡機上用的工裝芯軸,葉輪套在平衡軸上,一起旋轉做平衡。
一、平衡軸帶來的主要誤差來源
1. 平衡軸自身不平衡(最常見)
平衡軸本身如果出廠沒做動平衡,軸自身就有殘余不平衡量。旋轉時,機器采集到的振動,是軸的不平衡 + 葉輪不平衡疊加在一起。
后果:測出的不平衡偏大;校正葉輪后,把葉輪裝回風機本體,振動依然超標。
? 解決:平衡軸必須預先單獨做動平衡,工裝軸殘余不平衡量要遠低于葉輪允許不平衡量(一般取1/3以內)。
2. 軸的圓度、同軸度、彎曲(撓度)
軸彎曲:高速旋轉會產生撓曲變形,產生附加離心力,屬于假不平衡;轉速越高,彎曲帶來的振動越明顯。長細比大的芯軸這個問題突出。
軸頸橢圓、圓度差:支撐處跳動大,傳感器采集振動失真。
特別注意:立式動平衡工裝軸,自重會帶來靜態彎曲,比臥式更容易出現撓度誤差。
3. 配合間隙(葉輪內孔與平衡軸外徑)
葉輪孔和工裝軸有間隙,葉輪裝上去會偏心。
旋轉時葉輪中心和轉軸回轉中心不同心,直接產生很大的裝配偏心不平衡,屬于假不平衡。
? 對策:優先小間隙過渡配合;或者用錐套鎖緊結構,消除徑向間隙;多次拆裝復測,看不平衡值是否變化。
4. 軸的支撐軸頸跳動
平衡機的支撐托輥/軸承是支撐平衡軸軸頸。如果軸頸有徑向跳動,旋轉時會周期性頂起,振動信號失真,測出來的不平衡角度不準。
5. 平衡軸剛度
軸剛度偏低,在平衡轉速下接近臨界轉速:軸發生共振,振動急劇放大,測量完全失效。
原則:平衡轉速必須遠離工裝軸+葉輪組合的臨界轉速,一般要求平衡轉速<0.7倍臨界轉速,或者>1.3倍。
二、裝配定位帶來的影響(鍵槽、鎖緊)
鍵:平衡軸帶鍵,葉輪鍵槽和鍵之間有側隙,葉輪周向定位不準,不平衡角度每次測不一樣;
鎖緊螺母:端面不垂直,鎖緊后把葉輪壓歪,葉輪端面傾斜,產生端面跳動(傾角不平衡)。
三、實操判斷:怎么區分是葉輪本身不平衡,還是平衡軸帶來的誤差
葉輪裝好,測一次不平衡;
松開鎖緊,葉輪原地轉180°,重新鎖緊再測;
如果不平衡量大小基本不變、角度跟著轉180° → 不平衡是葉輪本體的;
不平衡大小、角度亂變 → 多半是工裝軸彎曲、配合間隙、軸本身不平衡引起的工裝誤差。
四、工程使用要點(風機葉輪動平衡行業慣例)
工裝平衡軸作為標準工裝,定期復檢動平衡,磕碰、摔過之后必須重新校驗;
記錄工裝軸殘余不平衡,必要時在平衡機軟件里做工裝補償(去重),機器自動扣除平衡軸自帶不平衡;
平衡軸直徑盡量選粗一點,提高剛度,減少彎曲撓度;
盡量保證:動平衡使用的工裝軸,模擬風機現場實際安裝條件。如果現場是短軸,不要用一根很長的細工裝軸去做平衡,兩者剛度不一樣,校正完上機振動不一致。
簡短總結
平衡軸不是單純“裝葉輪的芯棒”:軸自身不平衡、彎曲、配合間隙、剛度不足、軸頸跳動,都會產生虛假不平衡,造成動平衡檢測不準,葉輪校正完成裝機后振動超標。
如果你需要,我可以給你一段動平衡工裝(平衡軸)驗收技術要求,直接寫到圖紙或工藝卡上。
賈占軍 13932342470
河北.宣化.侯家廟工業園
13932342470 / 0313-3867200
掃碼手機網站
關注公眾號